

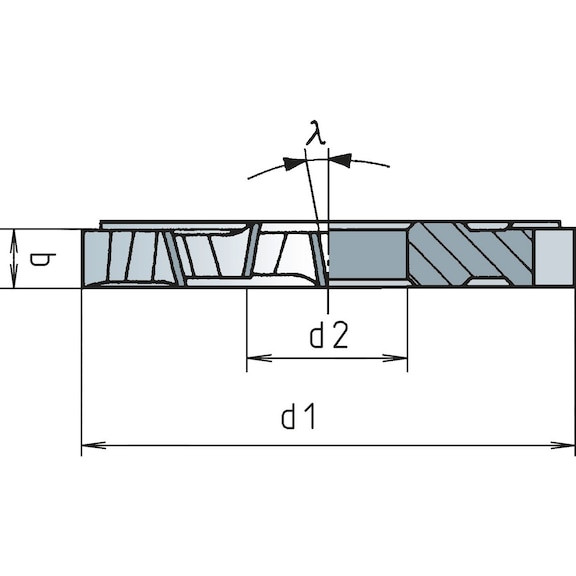


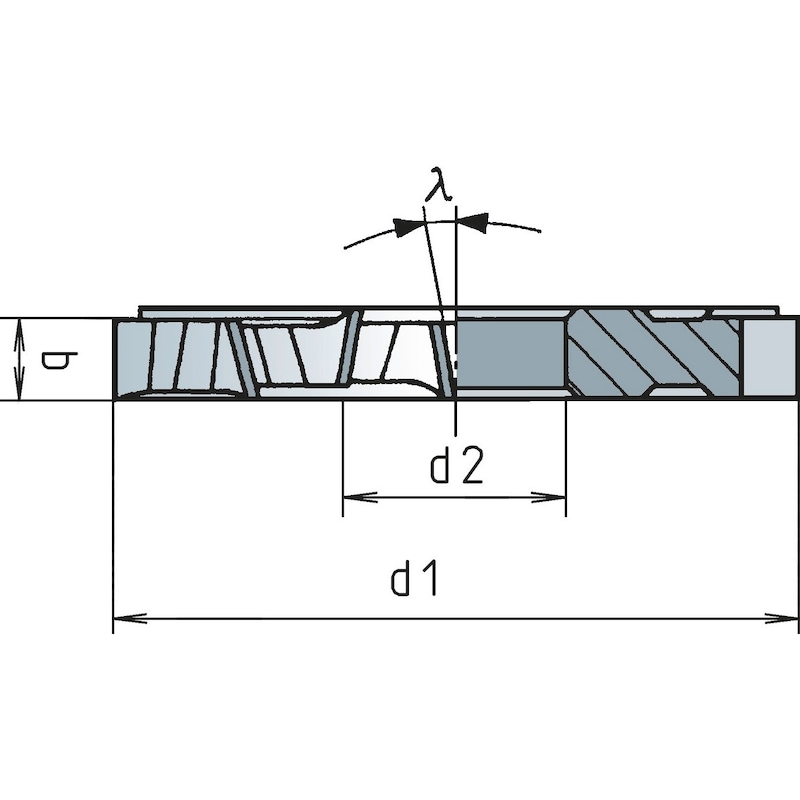
Metallkreisfräser HSCo Kreuzverzahnt Typ H
METKRSFRS-WN-HSCO-D160X5,0MM
Art.-Nr. 5443601257
EAN 4055375881880


Jetzt registrieren und auf mehr als 125.000 Produkte zugreifen
Datenblätter(X)

 | |
Produktcode | 3224 |
Zu bearbeitender Werkstoff | Stahl, Guss, Edelstahl, Titan, Kupfer, Messing |
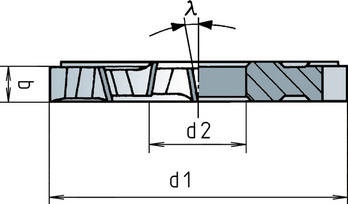
Durchmesser (d1 (js16)) | 160 mm |
Schnittbreite (b) | 5 |
Bohrungsdurchmesser (d2 (H7)) | 40 mm |
Anzahl Schneiden (Z) | 48 STK |
Schneidstoff | HSCo |
Typ | H |
Drallwinkel | 10-15° |
Oberfläche | Blank |
Toleranz Schneidendurchmesser | js16 |
Werkstoffuntergruppe | Allgemeine Baustähle, Unlegierte Vergütungsstähle < 1000 N/mm², Legierte Vergütungsstähle < 1000 N/mm², Nitrierstähle < 1300 N/mm², Grauguss, Temperguss, Rostfreie Stähle < 850 N/mm², Rostfreie Stähle > 850 N/mm², Titan, Titanlegierungen, Kupfer, Messing |
| Schnittwerte für Schlichten Kontur | ||||||||
| Für Ø 50 - Ø 160 | ||||||||
| Werkstoffbezeichnung | Zugfestigkeit | Kühlung | vc | fz | ||||
| Ø 50 | Ø 63 | Ø 80 | Ø 100 | Ø 125 - 160 | ||||
| Allgemeine Baustähle | < 500 N/mm² | E | 45 | 0,035 | 0,042 | 0,049 | 0,056 | 0,063 |
| 500-850 N/mm² | E | 38 | 0,031 | 0,037 | 0,043 | 0,050 | 0,056 | |
| Automatenstähle | < 850 N/mm² | E | 38 | 0,025 | 0,030 | 0,035 | 0,040 | 0,045 |
| 850-1000 N/mm² | E | 30 | 0,025 | 0,030 | 0,035 | 0,040 | 0,045 | |
| Unlegierte Vergütungsstähle | < 700 N/mm² | E | 38 | 0,025 | 0,030 | 0,035 | 0,040 | 0,045 |
| 700-850 N/mm² | E | 38 | 0,025 | 0,030 | 0,035 | 0,040 | 0,045 | |
| 850-1000 N/mm² | E | 30 | 0,025 | 0,030 | 0,035 | 0,040 | 0,045 | |
| Legierte Vergütungsstähle | 850-1000 N/mm² | E | 30 | 0,025 | 0,030 | 0,035 | 0,040 | 0,045 |
| 1000-1200 N/mm² | E | 25 | 0,028 | 0,034 | 0,039 | 0,045 | 0,050 | |
| Unlegierte Einsatzstähle | < 750 N/mm² | E | 38 | 0,025 | 0,030 | 0,035 | 0,040 | 0,045 |
| Legierte Einsatzstähle | < 1000 N/mm² | E | 30 | 0,025 | 0,030 | 0,035 | 0,040 | 0,045 |
| 1000-1200 N/mm² | E | 25 | 0,028 | 0,034 | 0,039 | 0,045 | 0,050 | |
| Nitrierstähle | < 1000 N/mm² | E | 30 | 0,025 | 0,030 | 0,035 | 0,040 | 0,045 |
| 1000-1200 N/mm² | E | 25 | 0,028 | 0,034 | 0,039 | 0,045 | 0,050 | |
| Werkzeugstähle | < 850 N/mm² | E | 38 | 0,025 | 0,030 | 0,035 | 0,040 | 0,045 |
| 850-1100 N/mm² | E | 25 | 0,028 | 0,034 | 0,039 | 0,045 | 0,050 | |
| 1100-1400 N/mm² | E | 20 | 0,028 | 0,034 | 0,039 | 0,045 | 0,050 | |
| Schnellarbeitsstähle | 850-1200 N/mm² | E | 20 | 0,028 | 0,034 | 0,039 | 0,045 | 0,050 |
| Verschleißfester Konstruktionsstahl | 1350 N/mm² | E | 15 | 0,028 | 0,034 | 0,039 | 0,045 | 0,050 |
| Federstähle | < 1200 N/mm² | E | 15 | 0,028 | 0,034 | 0,039 | 0,045 | 0,050 |
| Rostfreie Stähle, geschwefelt | < 700 N/mm² | E | 38 | 0,025 | 0,030 | 0,035 | 0,040 | 0,045 |
| Rostfreie Stähle, austenitisch | < 700 N/mm² | E | 38 | 0,025 | 0,030 | 0,035 | 0,040 | 0,045 |
| < 850 N/mm² | E | 30 | 0,025 | 0,030 | 0,035 | 0,040 | 0,045 | |
| Rostfreie Stähle, martensitisch | < 1100 N/mm² | E | 25 | 0,028 | 0,034 | 0,039 | 0,045 | 0,050 |
| Sonderlegierungen | < 1200 N/mm² | E | 15 | 0,028 | 0,034 | 0,039 | 0,045 | 0,050 |
| Gusseisen | < 180 HB | - | 38 | 0,025 | 0,030 | 0,035 | 0,040 | 0,045 |
| > 180 HB | - | 30 | 0,025 | 0,030 | 0,035 | 0,040 | 0,045 | |
| Kugelgraphit, Temperguss | > 180 HB | - | 30 | 0,025 | 0,030 | 0,035 | 0,040 | 0,045 |
| > 260 HB | E | 25 | 0,025 | 0,030 | 0,035 | 0,040 | 0,045 | |
| Titan, Titanlegierungen | < 850 N/mm² | E | 20 | 0,028 | 0,034 | 0,039 | 0,045 | 0,050 |
| Kupfer, niedriglegiert | < 350 N/mm² | E | 120 | 0,046 | 0,055 | 0,064 | 0,074 | 0,083 |
| Messing, kurzspanend | < 600 N/mm² | - | 100 | 0,046 | 0,055 | 0,064 | 0,074 | 0,083 |
| Messing, langspanend | < 600 N/mm² | - | 100 | 0,046 | 0,055 | 0,064 | 0,074 | 0,083 |
| Bronze, kurzspanend | < 600 N/mm² | - | 100 | 0,046 | 0,055 | 0,064 | 0,074 | 0,083 |
| 650-850 N/mm² | - | 80 | 0,046 | 0,055 | 0,064 | 0,074 | 0,083 | |
| Bronze, langspanend | < 850 N/mm² | E | 80 | 0,046 | 0,055 | 0,064 | 0,074 | 0,083 |
| 850-1200 N/mm² | E | 65 | 0,050 | 0,060 | 0,070 | 0,080 | 0,090 | |
| Legende | |
| E = Emulsion |  |
| vc = Schnittgeschwindigkeit [m/min] | |
| fz = Vorschub pro Zahn [mm/Z] | |
| Die angegebenen Schnittwertempfehlungen sind Richtwerte und müssen den jeweiligen Bedingungen angepasst werden. | |
Zuletzt angesehen

Mauerschlitzfräse MSF 30

Gewindestift Innensechskant und Kegelstumpf ISO 4026 Stahl 45H, verzinkt blau passiviert (A2K)
Gewindestift Innensechskant und Kegelstumpf ISO 4026 Stahl 45H, verzinkt blau passiviert (A2K)

Zylindersäge HSS Bi-Metall

Verglasungsklotz

WÜRTH MODYF New Craft Arbeitsweste

Austreiber

Mülltrennsystem VS ENVI Space / ENVI Space S

Schiebetürbeschlag Führungsrolle SB 20 E

Zylinderschraube mit Innensechskant und Vollgewinde ISO 4762 / DIN 912, Stahl 12.9, blank, mit Vollgewinde