


STC+ Schaftfräser Turbo-Twister-Uni, Fünfschneider, ungleiche Drallsteigung, 5xD
SHFTFRS-SCH-TTW-WN-XXL-STC-UV-SD-HB-D8
Art.-Nr. 5443320502
EAN 4065233065574


Jetzt registrieren und auf mehr als 125.000 Produkte zugreifen
Datenblätter(X)

 | |
Produktcode | 8005 |
Zu bearbeitender Werkstoff | Stahl, Guss, Edelstahl, Titan, Harter und zäher Werkstoff, Nichteisenmetall |
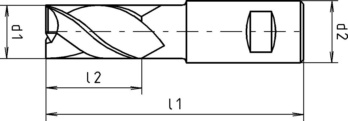
Durchmesser (d1) | 8 mm |
Schaftdurchmesser (d2) | 8 mm |
Normen | WN |
Baulänge | Extra lang |
Schaftform | Zylindrisch DIN 6535-HB |
Typ | N |
Schneidstoff | VHM |
Oberfläche | SUPRADUR |
Kühlmittelzufuhr | Extern |
Drallwinkel | 40° Vario |
Länge (l1) | 83 mm |
Schneidenlänge (l2) | 42 mm |
Anzahl Schneiden (Z) | 5 STK |
Eckenfase | 0,05 mm |
Toleranz Schneidendurchmesser | h10 |
Toleranz Schaftdurchmesser | h6 |
Werkstoffuntergruppe | Allgemeine Baustähle, Unlegierte Vergütungsstähle < 1000 N/mm², Legierte Vergütungsstähle < 1000 N/mm², Nitrierstähle < 1300 N/mm², Grauguss, Temperguss, Rostfreie Stähle < 850 N/mm², Rostfreie Stähle > 850 N/mm², Titan, Titanlegierungen, Stähle > 45 HRC, Kupfer, Messing, Aluminium |
| Legende | ||
| L = Luft | 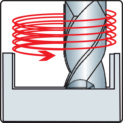 | ae = 0,03xd1 - 0,20xd1 |
| E = Emulsion | ||
| vc = Schnittgeschwindigkeit [m/min] | ||
| fz = Vorschub pro Zahn [mm/Z] | ap = 5xd1 | |
| ae = Schnittdicke (radial) | ||
| ap = Schnittdicke (axial) | ||
| Die angegebenen Schnittwertempfehlungen sind Richtwerte und müssen den jeweiligen Bedingungen angepasst werden. Die Wahl der richtigen Aufnahme ist ein entscheidender Faktor bei der Trochoidalbearbeitung. Die besten Ergebnisse wurden mit einem IK Weldon-Werkzeughalter erzielt (Wuchtgüte G2,5/18000U/min). | ||
| Schnittwerte für Dynamisch 5xd1 | ||||||
| Für Ø 20 | ||||||
| Werkstoffbezeichnung | Zugfestigkeit | Kühlung | vc | fz | ||
| Ø 20 | ||||||
| min. | max. | min. | max. | |||
| Allgemeine Baustähle | < 500 N/mm² | L + E | 231 | 525 | 0,140 | 0,290 |
| 500–850 N/mm² | L + E | 187 | 425 | 0,130 | 0,270 | |
| Automatenstähle | < 850 N/mm² | L + E | 187 | 425 | 0,130 | 0,270 |
| 850–1000 N/mm² | L + E | 176 | 400 | 0,120 | 0,240 | |
| Unlegierte Vergütungsstähle | < 700 N/mm² | L + E | 182 | 413 | 0,140 | 0,290 |
| 700–850 N/mm² | L + E | 182 | 413 | 0,130 | 0,270 | |
| 850–1000 N/mm² | L + E | 182 | 413 | 0,120 | 0,240 | |
| Legierte Vergütungsstähle | 850–1000 N/mm² | L + E | 176 | 400 | 0,120 | 0,240 |
| 1000–1200 N/mm² | L + E | 154 | 350 | 0,090 | 0,180 | |
| Unlegierte Einsatzstähle | < 750 N/mm² | L + E | 231 | 525 | 0,140 | 0,290 |
| Legierte Einsatzstähle | < 1000 N/mm² | L + E | 176 | 400 | 0,120 | 0,240 |
| 850–1200 N/mm² | L + E | 154 | 350 | 0,100 | 0,210 | |
| Nitrierstähle | < 1000 N/mm² | L + E | 176 | 400 | 0,120 | 0,240 |
| 1000–1200 N/mm² | L + E | 154 | 350 | 0,090 | 0,180 | |
| Werkzeugstähle | < 850 N/mm² | L + E | 187 | 425 | 0,120 | 0,240 |
| 850–1100 N/mm² | L + E | 176 | 400 | 0,100 | 0,210 | |
| 1100–1400 N/mm² | L + E | 176 | 400 | 0,100 | 0,210 | |
| 1080 (33HRC) | L + E | 176 | 400 | 0,100 | 0,210 | |
| Schnellarbeitsstähle | 850–1200 N/mm² | L + E | 105 | 238 | 0,100 | 0,210 |
| Federstähle | < 1200 N/mm² | L + E | 105 | 238 | 0,070 | 0,150 |
| Rostfreie Stähle, geschwefelt | < 700 N/mm² | E | 127 | 288 | 0,120 | 0,240 |
| Rostfreie Stähle, austenitisch | < 700 N/mm² | E | 121 | 275 | 0,100 | 0,210 |
| < 850 N/mm² | E | 105 | 238 | 0,100 | 0,210 | |
| Rostfreie Stähle, martensitisch | < 1100 N/mm² | E | 88 | 200 | 0,100 | 0,210 |
| Sonderlegierungen | < 1200 N/mm² | E | 72 | 163 | 0,090 | 0,200 |
| Titan, Titanlegierungen | < 850 N/mm² | E | 66 | 150 | 0,100 | 0,210 |
| Aluminium, Al-Legierungen | < 400 N/mm² | E | 400 | 550 | 0,140 | 0,280 |
| Aluminium, Al-Gusslegierungen < 10% | < 600 N/mm² | E | 300 | 450 | 0,130 | 0,260 |
| Aluminium, Al-Gusslegierungen > 10% | < 600 N/mm² | E | 150 | 250 | 0,130 | 0,260 |
| Kupfer, niedriglegiert | < 450 N/mm² | E | 120 | 180 | 0,120 | 0,230 |
| Messing, kurzspanend | < 600 N/mm² | E | 150 | 250 | 0,120 | 0,230 |
| Messing, langspanend | < 600 N/mm² | E | 150 | 200 | 0,120 | 0,230 |
| Bronze, kurzspanend | < 600 N/mm² | E | 150 | 200 | 0,120 | 0,230 |
| 650–850 N/mm² | E | 120 | 200 | 0,120 | 0,230 | |
| Bronze, langspanend | < 850 N/mm² | E | 120 | 200 | 0,120 | 0,230 |
| Schnittwerte für Dynamisch 5xd1 | ||||||||||
| Für Ø 12 - 16 | ||||||||||
| Werkstoffbezeichnung | Zugfestigkeit | Kühlung | vc | fz | ||||||
| Ø 12 | Ø 14 | Ø 16 | ||||||||
| min. | max. | min. | max. | min. | max. | min. | max. | |||
| Allgemeine Baustähle | < 500 N/mm² | L + E | 231 | 525 | 0,100 | 0,210 | 0,110 | 0,220 | 0,120 | 0,250 |
| 500–850 N/mm² | L + E | 187 | 425 | 0,100 | 0,200 | 0,100 | 0,200 | 0,110 | 0,230 | |
| Automatenstähle | < 850 N/mm² | L + E | 187 | 425 | 0,090 | 0,180 | 0,100 | 0,190 | 0,110 | 0,230 |
| 850–1000 N/mm² | L + E | 176 | 400 | 0,080 | 0,170 | 0,900 | 0,180 | 0,100 | 0,210 | |
| Unlegierte Vergütungsstähle | < 700 N/mm² | L + E | 182 | 413 | 0,100 | 0,210 | 0,110 | 0,220 | 0,120 | 0,250 |
| 700–850 N/mm² | L + E | 182 | 413 | 0,100 | 0,200 | 0,110 | 0,210 | 0,110 | 0,230 | |
| 850–1000 N/mm² | L + E | 182 | 413 | 0,080 | 0,170 | 0,090 | 0,180 | 0,100 | 0,210 | |
| Legierte Vergütungsstähle | 850–1000 N/mm² | L + E | 176 | 400 | 0,080 | 0,160 | 0,090 | 0,180 | 0,100 | 0,210 |
| 1000–1200 N/mm² | L + E | 154 | 350 | 0,070 | 0,150 | 0,070 | 0,150 | 0,080 | 0,160 | |
| Unlegierte Einsatzstähle | < 750 N/mm² | L + E | 231 | 525 | 0,100 | 0,210 | 0,110 | 0,220 | 0,120 | 0,250 |
| Legierte Einsatzstähle | < 1000 N/mm² | L + E | 176 | 400 | 0,080 | 0,170 | 0,090 | 0,180 | 0,100 | 0,210 |
| 850–1200 N/mm² | L + E | 154 | 350 | 0,080 | 0,160 | 0,090 | 0,180 | 0,090 | 0,180 | |
| Nitrierstähle | < 1000 N/mm² | L + E | 176 | 400 | 0,080 | 0,170 | 0,090 | 0,180 | 0,100 | 0,210 |
| 1000–1200 N/mm² | L + E | 154 | 350 | 0,060 | 0,130 | 0,070 | 0,140 | 0,080 | 0,160 | |
| Werkzeugstähle | < 850 N/mm² | L + E | 187 | 425 | 0,080 | 0,170 | 0,090 | 0,180 | 0,100 | 0,210 |
| 850–1100 N/mm² | L + E | 176 | 400 | 0,080 | 0,160 | 0,090 | 0,180 | 0,090 | 0,180 | |
| 1100–1400 N/mm² | L + E | 176 | 400 | 0,080 | 0,160 | 0,090 | 0,180 | 0,090 | 0,180 | |
| 1080 (33HRC) | L + E | 176 | 400 | 0,080 | 0,160 | 0,090 | 0,180 | 0,090 | 0,180 | |
| Schnellarbeitsstähle | 850–1200 N/mm² | L + E | 105 | 238 | 0,080 | 0,160 | 0,090 | 0,180 | 0,090 | 0,180 |
| Federstähle | < 1200 N/mm² | L + E | 105 | 238 | 0,060 | 0,120 | 0,060 | 0,120 | 0,060 | 0,130 |
| Rostfreie Stähle, geschwefelt | < 700 N/mm² | E | 127 | 288 | 0,080 | 0,170 | 0,090 | 0,180 | 0,100 | 0,210 |
| Rostfreie Stähle, austenitisch | < 700 N/mm² | E | 121 | 275 | 0,080 | 0,160 | 0,090 | 0,180 | 0,090 | 0,180 |
| < 850 N/mm² | E | 105 | 238 | 0,080 | 0,160 | 0,090 | 0,180 | 0,090 | 0,180 | |
| Rostfreie Stähle, martensitisch | < 1100 N/mm² | E | 88 | 200 | 0,080 | 0,160 | 0,080 | 0,170 | 0,090 | 0,180 |
| Sonderlegierungen | < 1200 N/mm² | E | 72 | 163 | 0,060 | 0,130 | 0,070 | 0,140 | 0,080 | 0,170 |
| Titan, Titanlegierungen | < 850 N/mm² | E | 66 | 150 | 0,080 | 0,160 | 0,090 | 0,180 | 0,090 | 0,180 |
| Aluminium, Al-Legierungen | < 400 N/mm² | E | 400 | 550 | 0,100 | 0,200 | 0,110 | 0,220 | 0,120 | 0,240 |
| Aluminium, Al-Gusslegierungen < 10% | < 600 N/mm² | E | 300 | 450 | 0,100 | 0,190 | 0,100 | 0,200 | 0,110 | 0,230 |
| Aluminium, Al-Gusslegierungen > 10% | < 600 N/mm² | E | 150 | 250 | 0,100 | 0,190 | 0,100 | 0,200 | 0,110 | 0,230 |
| Kupfer, niedriglegiert | < 450 N/mm² | E | 120 | 180 | 0,080 | 0,170 | 0,900 | 0,180 | 0,100 | 0,200 |
| Messing, kurzspanend | < 600 N/mm² | E | 150 | 250 | 0,080 | 0,170 | 0,900 | 0,180 | 0,100 | 0,200 |
| Messing, langspanend | < 600 N/mm² | E | 150 | 200 | 0,080 | 0,170 | 0,900 | 0,180 | 0,100 | 0,200 |
| Bronze, kurzspanend | < 600 N/mm² | E | 150 | 200 | 0,080 | 0,170 | 0,900 | 0,180 | 0,100 | 0,200 |
| 650–850 N/mm² | E | 120 | 200 | 0,080 | 0,170 | 0,900 | 0,180 | 0,100 | 0,200 | |
| Bronze, langspanend | < 850 N/mm² | E | 120 | 200 | 0,080 | 0,170 | 0,900 | 0,180 | 0,100 | 0,200 |
| Schnittwerte für Statisch 5xd1 | ||||||||||
| Für Ø 6 - 10 | ||||||||||
| Werkstoffbezeichnung | Zugfestigkeit | Kühlung | vc | fz | ||||||
| Ø 6 | Ø 8 | Ø 10 | ||||||||
| min. | max. | min. | max. | min. | max. | min. | max. | |||
| Allgemeine Baustähle | < 500 N/mm² | L + E | 231 | 504 | 0,050 | 0,100 | 0,060 | 0,130 | 0,080 | 0,170 |
| 500–850 N/mm² | L + E | 187 | 408 | 0,040 | 0,090 | 0,060 | 0,130 | 0,080 | 0,150 | |
| Automatenstähle | < 850 N/mm² | L + E | 187 | 408 | 0,040 | 0,090 | 0,060 | 0,130 | 0,080 | 0,150 |
| 850–1000 N/mm² | L + E | 176 | 384 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,140 | |
| Unlegierte Vergütungsstähle | < 700 N/mm² | L + E | 182 | 396 | 0,050 | 0,100 | 0,060 | 0,130 | 0,080 | 0,170 |
| 700–850 N/mm² | L + E | 182 | 396 | 0,040 | 0,090 | 0,060 | 0,130 | 0,080 | 0,160 | |
| 850–1000 N/mm² | L + E | 182 | 396 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,140 | |
| Legierte Vergütungsstähle | 850–1000 N/mm² | L + E | 176 | 384 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,140 |
| 1000–1200 N/mm² | L + E | 154 | 336 | 0,040 | 0,080 | 0,050 | 0,100 | 0,060 | 0,130 | |
| Unlegierte Einsatzstähle | < 750 N/mm² | L + E | 231 | 504 | 0,050 | 0,100 | 0,060 | 0,130 | 0,080 | 0,170 |
| Legierte Einsatzstähle | < 1000 N/mm² | L + E | 176 | 384 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,140 |
| 850–1200 N/mm² | L + E | 154 | 336 | 0,040 | 0,080 | 0,050 | 0,100 | 0,060 | 0,130 | |
| Nitrierstähle | < 1000 N/mm² | L + E | 176 | 384 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,140 |
| 1000–1200 N/mm² | L + E | 154 | 336 | 0,040 | 0,080 | 0,040 | 0,090 | 0,060 | 0,110 | |
| Werkzeugstähle | < 850 N/mm² | L + E | 187 | 408 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,140 |
| 850–1100 N/mm² | L + E | 176 | 384 | 0,030 | 0,060 | 0,040 | 0,090 | 0,060 | 0,130 | |
| 1100–1400 N/mm² | L + E | 176 | 384 | 0,030 | 0,060 | 0,040 | 0,090 | 0,060 | 0,130 | |
| 1080 (33HRC) | L + E | 176 | 384 | 0,030 | 0,060 | 0,040 | 0,090 | 0,060 | 0,130 | |
| Schnellarbeitsstähle | 850–1200 N/mm² | L + E | 105 | 228 | 0,040 | 0,080 | 0,050 | 0,100 | 0,060 | 0,130 |
| Federstähle | < 1200 N/mm² | L + E | 105 | 228 | 0,030 | 0,060 | 0,040 | 0,080 | 0,050 | 0,100 |
| Rostfreie Stähle, geschwefelt | < 700 N/mm² | E | 127 | 276 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,140 |
| Rostfreie Stähle, austenitisch | < 700 N/mm² | E | 121 | 264 | 0,040 | 0,080 | 0,050 | 0,100 | 0,060 | 0,130 |
| < 850 N/mm² | E | 105 | 228 | 0,040 | 0,080 | 0,050 | 0,100 | 0,060 | 0,130 | |
| Rostfreie Stähle, martensitisch | < 1100 N/mm² | E | 88 | 192 | 0,040 | 0,080 | 0,050 | 0,100 | 0,060 | 0,130 |
| Sonderlegierungen | < 1200 N/mm² | E | 72 | 156 | 0,030 | 0,060 | 0,040 | 0,090 | 0,060 | 0,110 |
| Titan, Titanlegierungen | < 850 N/mm² | E | 66 | 144 | 0,040 | 0,080 | 0,050 | 0,100 | 0,060 | 0,130 |
| Aluminium, Al-Legierungen | < 400 N/mm² | E | 400 | 509 | 0,050 | 0,100 | 0,060 | 0,130 | 0,080 | 0,170 |
| Aluminium, Al-Gusslegierungen < 10% | < 600 N/mm² | E | 300 | 416 | 0,040 | 0,090 | 0,060 | 0,130 | 0,080 | 0,150 |
| Aluminium, Al-Gusslegierungen > 10% | < 600 N/mm² | E | 150 | 231 | 0,040 | 0,090 | 0,060 | 0,130 | 0,080 | 0,150 |
| Kupfer, niedriglegiert | < 450 N/mm² | E | 120 | 166 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,140 |
| Messing, kurzspanend | < 600 N/mm² | E | 150 | 231 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,140 |
| Messing, langspanend | < 600 N/mm² | E | 150 | 166 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,140 |
| Bronze, kurzspanend | < 600 N/mm² | E | 150 | 166 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,140 |
| 650–850 N/mm² | E | 120 | 166 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,140 | |
| Bronze, langspanend | < 850 N/mm² | E | 120 | 166 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,140 |
| Schnittwerte für Dynamisch 5xd1 | ||||||||||
| Für Ø 6 - 10 | ||||||||||
| Werkstoffbezeichnung | Zugfestigkeit | Kühlung | vc | fz | ||||||
| Ø 6 | Ø 8 | Ø 10 | ||||||||
| min. | max. | min. | max. | min. | max. | min. | max. | |||
| Allgemeine Baustähle | < 500 N/mm² | L + E | 231 | 525 | 0,050 | 0,100 | 0,060 | 0,130 | 0,080 | 0,170 |
| 500–850 N/mm² | L + E | 187 | 425 | 0,040 | 0,090 | 0,060 | 0,130 | 0,080 | 0,160 | |
| Automatenstähle | < 850 N/mm² | L + E | 187 | 425 | 0,040 | 0,090 | 0,060 | 0,130 | 0,080 | 0,160 |
| 850–1000 N/mm² | L + E | 176 | 400 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,150 | |
| Unlegierte Vergütungsstähle | < 700 N/mm² | L + E | 182 | 413 | 0,050 | 0,100 | 0,060 | 0,130 | 0,080 | 0,170 |
| 700–850 N/mm² | L + E | 182 | 413 | 0,040 | 0,090 | 0,060 | 0,130 | 0,080 | 0,160 | |
| 850–1000 N/mm² | L + E | 182 | 413 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,150 | |
| Legierte Vergütungsstähle | 850–1000 N/mm² | L + E | 176 | 400 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,150 |
| 1000–1200 N/mm² | L + E | 154 | 350 | 0,040 | 0,080 | 0,050 | 0,100 | 0,060 | 0,130 | |
| Unlegierte Einsatzstähle | < 750 N/mm² | L + E | 231 | 525 | 0,050 | 0,100 | 0,060 | 0,130 | 0,080 | 0,170 |
| Legierte Einsatzstähle | < 1000 N/mm² | L + E | 176 | 400 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,150 |
| 850–1200 N/mm² | L + E | 154 | 350 | 0,040 | 0,080 | 0,050 | 0,100 | 0,060 | 0,130 | |
| Nitrierstähle | < 1000 N/mm² | L + E | 176 | 400 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,150 |
| 1000–1200 N/mm² | L + E | 154 | 350 | 0,040 | 0,080 | 0,040 | 0,090 | 0,060 | 0,120 | |
| Werkzeugstähle | < 850 N/mm² | L + E | 187 | 425 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,150 |
| 850–1100 N/mm² | L + E | 176 | 400 | 0,030 | 0,070 | 0,040 | 0,090 | 0,060 | 0,130 | |
| 1100–1400 N/mm² | L + E | 176 | 400 | 0,030 | 0,070 | 0,040 | 0,090 | 0,060 | 0,130 | |
| 1080 (33HRC) | L + E | 176 | 400 | 0,030 | 0,070 | 0,040 | 0,090 | 0,060 | 0,130 | |
| Schnellarbeitsstähle | 850–1200 N/mm² | L + E | 105 | 238 | 0,040 | 0,080 | 0,050 | 0,100 | 0,060 | 0,130 |
| Federstähle | < 1200 N/mm² | L + E | 105 | 238 | 0,030 | 0,070 | 0,040 | 0,080 | 0,050 | 0,100 |
| Rostfreie Stähle, geschwefelt | < 700 N/mm² | E | 127 | 288 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,150 |
| Rostfreie Stähle, austenitisch | < 700 N/mm² | E | 121 | 275 | 0,040 | 0,080 | 0,050 | 0,100 | 0,060 | 0,130 |
| < 850 N/mm² | E | 105 | 238 | 0,040 | 0,080 | 0,050 | 0,100 | 0,060 | 0,130 | |
| Rostfreie Stähle, martensitisch | < 1100 N/mm² | E | 88 | 200 | 0,040 | 0,080 | 0,050 | 0,100 | 0,060 | 0,130 |
| Sonderlegierungen | < 1200 N/mm² | E | 72 | 163 | 0,030 | 0,070 | 0,040 | 0,090 | 0,060 | 0,120 |
| Titan, Titanlegierungen | < 850 N/mm² | E | 66 | 150 | 0,040 | 0,080 | 0,050 | 0,100 | 0,060 | 0,130 |
| Aluminium, Al-Legierungen | < 400 N/mm² | E | 400 | 550 | 0,050 | 0,100 | 0,060 | 0,130 | 0,080 | 0,170 |
| Aluminium, Al-Gusslegierungen < 10% | < 600 N/mm² | E | 300 | 450 | 0,040 | 0,090 | 0,060 | 0,130 | 0,080 | 0,150 |
| Aluminium, Al-Gusslegierungen > 10% | < 600 N/mm² | E | 150 | 250 | 0,040 | 0,090 | 0,060 | 0,130 | 0,080 | 0,150 |
| Kupfer, niedriglegiert | < 450 N/mm² | E | 120 | 180 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,140 |
| Messing, kurzspanend | < 600 N/mm² | E | 150 | 250 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,140 |
| Messing, langspanend | < 600 N/mm² | E | 150 | 200 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,140 |
| Bronze, kurzspanend | < 600 N/mm² | E | 150 | 200 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,140 |
| 650–850 N/mm² | E | 120 | 200 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,140 | |
| Bronze, langspanend | < 850 N/mm² | E | 120 | 200 | 0,040 | 0,080 | 0,050 | 0,100 | 0,070 | 0,140 |
| Legende | ||
| L = Luft | | ae = 0,03xd1 - 0,20xd1 |
| E = Emulsion | ||
| vc = Schnittgeschwindigkeit [m/min] | ||
| fz = Vorschub pro Zahn [mm/Z] | ap = 5xd1 | |
| ae = Schnittdicke (radial) | ||
| ap = Schnittdicke (axial) | ||
| Die angegebenen Schnittwertempfehlungen sind Richtwerte und müssen den jeweiligen Bedingungen angepasst werden. Die Wahl der richtigen Aufnahme ist ein entscheidender Faktor bei der Trochoidalbearbeitung. Die besten Ergebnisse wurden mit einem IK Weldon-Werkzeughalter erzielt (Wuchtgüte G2,5/18000U/min). | ||
| Schnittwerte für Statisch 5xd1 | ||||||
| Für 20 | ||||||
| Werkstoffbezeichnung | Zugfestigkeit | Kühlung | vc | fz | ||
| Ø 20 | ||||||
| min. | max. | min. | max. | |||
| Allgemeine Baustähle | < 500 N/mm² | L + E | 231 | 504 | 0,140 | 0,280 |
| 500–850 N/mm² | L + E | 187 | 408 | 0,130 | 0,260 | |
| Automatenstähle | < 850 N/mm² | L + E | 187 | 408 | 0,130 | 0,260 |
| 850–1000 N/mm² | L + E | 176 | 384 | 0,120 | 0,230 | |
| Unlegierte Vergütungsstähle | < 700 N/mm² | L + E | 182 | 396 | 0,140 | 0,280 |
| 700–850 N/mm² | L + E | 182 | 396 | 0,130 | 0,260 | |
| 850–1000 N/mm² | L + E | 182 | 396 | 0,120 | 0,230 | |
| Legierte Vergütungsstähle | 850–1000 N/mm² | L + E | 176 | 384 | 0,120 | 0,230 |
| 1000–1200 N/mm² | L + E | 154 | 336 | 0,090 | 0,170 | |
| Unlegierte Einsatzstähle | < 750 N/mm² | L + E | 231 | 504 | 0,140 | 0,280 |
| Legierte Einsatzstähle | < 1000 N/mm² | L + E | 176 | 384 | 0,120 | 0,230 |
| 850–1200 N/mm² | L + E | 154 | 336 | 0,100 | 0,200 | |
| Nitrierstähle | < 1000 N/mm² | L + E | 176 | 384 | 0,120 | 0,230 |
| 1000–1200 N/mm² | L + E | 154 | 336 | 0,090 | 0,170 | |
| Werkzeugstähle | < 850 N/mm² | L + E | 187 | 408 | 0,120 | 0,230 |
| 850–1100 N/mm² | L + E | 176 | 384 | 0,100 | 0,200 | |
| 1100–1400 N/mm² | L + E | 176 | 384 | 0,100 | 0,200 | |
| 1080 (33HRC) | L + E | 176 | 384 | 0,100 | 0,200 | |
| Schnellarbeitsstähle | 850–1200 N/mm² | L + E | 105 | 228 | 0,100 | 0,200 |
| Federstähle | < 1200 N/mm² | L + E | 105 | 228 | 0,070 | 0,140 |
| Rostfreie Stähle, geschwefelt | < 700 N/mm² | E | 127 | 276 | 0,120 | 0,230 |
| Rostfreie Stähle, austenitisch | < 700 N/mm² | E | 121 | 264 | 0,100 | 0,200 |
| < 850 N/mm² | E | 105 | 228 | 0,100 | 0,200 | |
| Rostfreie Stähle, martensitisch | < 1100 N/mm² | E | 88 | 192 | 0,100 | 0,200 |
| Sonderlegierungen | < 1200 N/mm² | E | 72 | 156 | 0,090 | 0,190 |
| Titan, Titanlegierungen | < 850 N/mm² | E | 66 | 144 | 0,100 | 0,200 |
| Aluminium, Al-Legierungen | < 400 N/mm² | E | 400 | 509 | 0,140 | 0,280 |
| Aluminium, Al-Gusslegierungen < 10% | < 600 N/mm² | E | 300 | 416 | 0,130 | 0,260 |
| Aluminium, Al-Gusslegierungen > 10% | < 600 N/mm² | E | 150 | 231 | 0,130 | 0,260 |
| Kupfer, niedriglegiert | < 450 N/mm² | E | 120 | 166 | 0,120 | 0,230 |
| Messing, kurzspanend | < 600 N/mm² | E | 150 | 231 | 0,120 | 0,230 |
| Messing, langspanend | < 600 N/mm² | E | 150 | 166 | 0,120 | 0,230 |
| Bronze, kurzspanend | < 600 N/mm² | E | 150 | 166 | 0,120 | 0,230 |
| 650–850 N/mm² | E | 120 | 166 | 0,120 | 0,230 | |
| Bronze, langspanend | < 850 N/mm² | E | 120 | 166 | 0,120 | 0,230 |
| Schnittwerte für Statisch 5xd1 | ||||||||||
| Für Ø 12 - 16 | ||||||||||
| Werkstoffbezeichnung | Zugfestigkeit | Kühlung | vc | fz | ||||||
| Ø 12 | Ø 14 | Ø 16 | ||||||||
| min. | max. | min. | max. | min. | max. | min. | max. | |||
| Allgemeine Baustähle | < 500 N/mm² | L + E | 231 | 504 | 0,100 | 0,200 | 0,110 | 0,220 | 0,120 | 0,240 |
| 500–850 N/mm² | L + E | 187 | 408 | 0,100 | 0,190 | 0,100 | 0,200 | 0,110 | 0,230 | |
| Automatenstähle | < 850 N/mm² | L + E | 187 | 408 | 0,090 | 0,180 | 0,100 | 0,190 | 0,110 | 0,230 |
| 850–1000 N/mm² | L + E | 176 | 384 | 0,080 | 0,170 | 0,900 | 0,180 | 0,100 | 0,200 | |
| Unlegierte Vergütungsstähle | < 700 N/mm² | L + E | 182 | 396 | 0,100 | 0,200 | 0,110 | 0,220 | 0,120 | 0,240 |
| 700–850 N/mm² | L + E | 182 | 396 | 0,100 | 0,190 | 0,110 | 0,210 | 0,110 | 0,230 | |
| 850–1000 N/mm² | L + E | 182 | 396 | 0,080 | 0,170 | 0,090 | 0,180 | 0,100 | 0,200 | |
| Legierte Vergütungsstähle | 850–1000 N/mm² | L + E | 176 | 384 | 0,080 | 0,150 | 0,090 | 0,180 | 0,100 | 0,200 |
| 1000–1200 N/mm² | L + E | 154 | 336 | 0,070 | 0,140 | 0,070 | 0,150 | 0,080 | 0,150 | |
| Unlegierte Einsatzstähle | < 750 N/mm² | L + E | 231 | 504 | 0,100 | 0,200 | 0,110 | 0,220 | 0,120 | 0,240 |
| Legierte Einsatzstähle | < 1000 N/mm² | L + E | 176 | 384 | 0,080 | 0,170 | 0,090 | 0,180 | 0,100 | 0,200 |
| 850–1200 N/mm² | L + E | 154 | 336 | 0,080 | 0,150 | 0,090 | 0,180 | 0,090 | 0,180 | |
| Nitrierstähle | < 1000 N/mm² | L + E | 176 | 384 | 0,080 | 0,170 | 0,090 | 0,180 | 0,100 | 0,200 |
| 1000–1200 N/mm² | L + E | 154 | 336 | 0,060 | 0,130 | 0,070 | 0,140 | 0,080 | 0,150 | |
| Werkzeugstähle | < 850 N/mm² | L + E | 187 | 408 | 0,080 | 0,170 | 0,090 | 0,180 | 0,100 | 0,200 |
| 850–1100 N/mm² | L + E | 176 | 384 | 0,080 | 0,150 | 0,090 | 0,180 | 0,090 | 0,180 | |
| 1100–1400 N/mm² | L + E | 176 | 384 | 0,080 | 0,150 | 0,090 | 0,180 | 0,090 | 0,180 | |
| 1080 (33HRC) | L + E | 176 | 384 | 0,080 | 0,150 | 0,090 | 0,180 | 0,090 | 0,180 | |
| Schnellarbeitsstähle | 850–1200 N/mm² | L + E | 105 | 228 | 0,080 | 0,150 | 0,090 | 0,180 | 0,090 | 0,180 |
| Federstähle | < 1200 N/mm² | L + E | 105 | 228 | 0,060 | 0,110 | 0,060 | 0,120 | 0,060 | 0,130 |
| Rostfreie Stähle, geschwefelt | < 700 N/mm² | E | 127 | 276 | 0,080 | 0,170 | 0,090 | 0,180 | 0,100 | 0,200 |
| Rostfreie Stähle, austenitisch | < 700 N/mm² | E | 121 | 264 | 0,080 | 0,150 | 0,090 | 0,180 | 0,090 | 0,180 |
| < 850 N/mm² | E | 105 | 228 | 0,080 | 0,150 | 0,090 | 0,180 | 0,090 | 0,180 | |
| Rostfreie Stähle, martensitisch | < 1100 N/mm² | E | 88 | 192 | 0,080 | 0,160 | 0,080 | 0,170 | 0,090 | 0,180 |
| Sonderlegierungen | < 1200 N/mm² | E | 72 | 156 | 0,060 | 0,130 | 0,070 | 0,140 | 0,080 | 0,170 |
| Titan, Titanlegierungen | < 850 N/mm² | E | 66 | 144 | 0,080 | 0,150 | 0,090 | 0,180 | 0,090 | 0,180 |
| Aluminium, Al-Legierungen | < 400 N/mm² | E | 400 | 509 | 0,100 | 0,200 | 0,110 | 0,220 | 0,120 | 0,240 |
| Aluminium, Al-Gusslegierungen < 10% | < 600 N/mm² | E | 300 | 416 | 0,100 | 0,190 | 0,100 | 0,200 | 0,110 | 0,230 |
| Aluminium, Al-Gusslegierungen > 10% | < 600 N/mm² | E | 150 | 231 | 0,100 | 0,190 | 0,100 | 0,200 | 0,110 | 0,230 |
| Kupfer, niedriglegiert | < 450 N/mm² | E | 120 | 166 | 0,080 | 0,170 | 0,900 | 0,180 | 0,100 | 0,200 |
| Messing, kurzspanend | < 600 N/mm² | E | 150 | 231 | 0,080 | 0,170 | 0,900 | 0,180 | 0,100 | 0,200 |
| Messing, langspanend | < 600 N/mm² | E | 150 | 166 | 0,080 | 0,170 | 0,900 | 0,180 | 0,100 | 0,200 |
| Bronze, kurzspanend | < 600 N/mm² | E | 150 | 166 | 0,080 | 0,170 | 0,900 | 0,180 | 0,100 | 0,200 |
| 650–850 N/mm² | E | 120 | 166 | 0,080 | 0,170 | 0,900 | 0,180 | 0,100 | 0,200 | |
| Bronze, langspanend | < 850 N/mm² | E | 120 | 166 | 0,080 | 0,170 | 0,900 | 0,180 | 0,100 | 0,200 |
Zuletzt angesehen

PVC-Einzelader H05/H07V-U, eindrähtig

WRKJAC-TIGER-BLACK-182CM-M

Stiftschraube mit Einschraubende ≈ 1 d DIN 938, Stahl 8.8, verzinkt blau passiviert (A2K)

Sechskantschraube mit Gewinde bis Kopf ISO 4017, Messing, blank

Befülldose REFILLOmat

Keilsicherungsscheibe breite Form W.TEC

Gewindestift mit Innensechskant und abgeflachter Spitze ISO 4027, Edelstahl A2 21H, blank

Zylinderschraube mit Innensechsrund, niedriger Kopf ISO 14580, Stahl 8.8, verzinkt blau passiviert (A2K)

Sicherungsring Form JV für Bohrung Stahl blank, Form JV

WÜRTH MODYF Winter Mütze