


Spiralbohrer VHM, lang DIN 338
BO-SPRL-MET-DIN338N-VHM-TN-D3,3MM
Art.-Nr. 5443000364
EAN 4055375890363


Jetzt registrieren und auf mehr als 125.000 Produkte zugreifen
Datenblätter(X)

 | |
Produktcode | 6157 |
Zu bearbeitender Werkstoff | Stahl, Guss, Edelstahl, Titan, Kupfer, Messing, Aluminium, Kunststoff |
Normen | DIN 338 |
Ausführung | Lang |
Oberfläche | TiAlN |
Bohrtiefe max. (D) | 5xD |
Schneidstoff | VHM |
Typ | N |
Spitzenwinkel | 118 Grad |
Anzahl Schneiden | 2 STK |
Kühlmittelzufuhr | Extern |
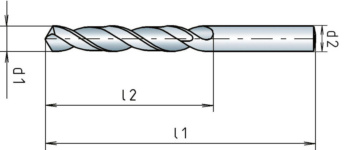
Durchmesser (d1) | 3,3 mm |
Schaftform | Zylindrisch |
Länge (l1) | 65 mm |
Spannutlänge (l2) | 36 mm |
Toleranz Schneidendurchmesser | h7 |
Schaftdurchmesser (d2) | 3,3 mm |
Ausführung Bohrer | 6-Flächenanschliff |
Toleranz Schaftdurchmesser | h5 |
Werkstoffuntergruppe | Allgemeine Baustähle, Unlegierte Vergütungsstähle < 1000 N/mm², Legierte Vergütungsstähle < 1000 N/mm², Nitrierstähle < 1300 N/mm², Grauguss, Temperguss, Rostfreie Stähle < 850 N/mm², Rostfreie Stähle > 850 N/mm², Titan, Titanlegierungen, Kupfer, Messing, Aluminium, Kunststoffe |
| Schnittwerte für VHM-Bohrer beschichtet | ||||||||
| Für Ø 1 - Ø 8,9 | ||||||||
| Werkstoffbezeichnung | Zugfestigkeit | Kühlung | vc | f | ||||
| von | bis | Ø 1 - 1,9 | Ø 2 - 2,9 | Ø 3 - 5,9 | Ø 6 - 8,9 | |||
| Allgemeine Baustähle | < 500 N/mm² | E | 80 | 100 | 0,040 | 0,054 | 0,090 | 0,126 |
| 500-850 N/mm² | E | 80 | 100 | 0,040 | 0,054 | 0,090 | 0,126 | |
| Automatenstähle | < 850 N/mm² | E | 80 | 100 | 0,040 | 0,054 | 0,090 | 0,126 |
| 850-1000 N/mm² | E | 70 | 85 | 0,040 | 0,054 | 0,090 | 0,126 | |
| Unlegierte Vergütungsstähle | < 700 N/mm² | E | 80 | 100 | 0,040 | 0,054 | 0,090 | 0,126 |
| 700-850 N/mm² | E | 80 | 100 | 0,040 | 0,054 | 0,090 | 0,126 | |
| 850-1000 N/mm² | E | 70 | 85 | 0,030 | 0,045 | 0,081 | 0,108 | |
| Legierte Vergütungsstähle | 850-1000 N/mm² | E | 70 | 85 | 0,030 | 0,045 | 0,081 | 0,108 |
| 1000-1200 N/mm² | E | 65 | 80 | 0,030 | 0,045 | 0,081 | 0,108 | |
| Unlegierte Einsatzstähle | < 750 N/mm² | E | 80 | 100 | 0,030 | 0,045 | 0,081 | 0,108 |
| Legierte Einsatzstähle | < 1000 N/mm² | E | 70 | 85 | 0,030 | 0,045 | 0,081 | 0,108 |
| 1000-1200 N/mm² | E | 65 | 80 | 0,030 | 0,045 | 0,081 | 0,108 | |
| Nitrierstähle | < 1000 N/mm² | E | 70 | 85 | 0,030 | 0,045 | 0,072 | 0,099 |
| 1000-1200 N/mm² | E | 65 | 80 | 0,030 | 0,045 | 0,072 | 0,099 | |
| Werkzeugstähle | < 850 N/mm² | E | 70 | 85 | 0,030 | 0,045 | 0,072 | 0,099 |
| 850-1100 N/mm² | E | 65 | 80 | 0,030 | 0,045 | 0,072 | 0,099 | |
| 1100-1400 N/mm² | E | 40 | 50 | 0,030 | 0,045 | 0,072 | 0,099 | |
| Schnellarbeitsstähle | 850-1200 N/mm² | E | 40 | 50 | 0,030 | 0,045 | 0,072 | 0,099 |
| Verschleißfester Konstruktionsstahl | 1350 N/mm² | E | 40 | 50 | 0,030 | 0,045 | 0,081 | 0,108 |
| Federstähle | < 1200 N/mm² | E | 33 | 46 | 0,030 | 0,045 | 0,081 | 0,108 |
| Rostfreie Stähle, geschwefelt | < 700 N/mm² | E | 33 | 46 | 0,030 | 0,045 | 0,081 | 0,108 |
| Rostfreie Stähle, austenitisch | < 700 N/mm² | E | 33 | 46 | 0,030 | 0,045 | 0,081 | 0,108 |
| < 850 N/mm² | E | 27 | 37 | 0,030 | 0,045 | 0,081 | 0,108 | |
| Rostfreie Stähle, martensitisch | < 1100 N/mm² | E | 27 | 37 | 0,030 | 0,045 | 0,081 | 0,108 |
| Sonderlegierungen | < 1200 N/mm² | E | 17 | 27 | 0,030 | 0,045 | 0,081 | 0,108 |
| Gusseisen | < 180 HB | T/E | 85 | 100 | 0,030 | 0,045 | 0,081 | 0,108 |
| > 180 HB | T/E | 25 | 45 | 0,030 | 0,045 | 0,072 | 0,099 | |
| Kugelgraphit, Temperguss | > 180 HB | E | 200 | 300 | 0,040 | 0,054 | 0,090 | 0,126 |
| > 260 HB | E | 130 | 230 | 0,040 | 0,054 | 0,090 | 0,126 | |
| Titan, Titanlegierungen | < 850 N/mm² | E | 130 | 230 | 0,040 | 0,054 | 0,090 | 0,126 |
| Aluminium, Al-Legierungen | < 530 N/mm² | E | 200 | 300 | 0,040 | 0,054 | 0,090 | 0,126 |
| Aluminium, Al-Gusslegierungen < 10% Si | < 600 N/mm² | E | 130 | 230 | 0,040 | 0,054 | 0,090 | 0,126 |
| Aluminium, Al-Gusslegierungen > 10% Si | < 600 N/mm² | E | 130 | 230 | 0,040 | 0,054 | 0,090 | 0,126 |
| Magnesium, Mg-Legierungen | < 280 N/mm² | E | 130 | 230 | 0,040 | 0,054 | 0,090 | 0,126 |
| Kupfer, niedriglegiert | < 350 N/mm² | E | 130 | 230 | 0,040 | 0,054 | 0,090 | 0,126 |
| Messing, kurzspanend | < 600 N/mm² | T/E | 130 | 230 | 0,040 | 0,054 | 0,090 | 0,126 |
| Messing, langspanend | < 600 N/mm² | T/E | 120 | 180 | 0,030 | 0,045 | 0,081 | 0,117 |
| Bronze, kurzspanend | < 600 N/mm² | T/E | 120 | 180 | 0,030 | 0,045 | 0,081 | 0,117 |
| 650-850 N/mm² | T/E | 90 | 130 | 0,030 | 0,045 | 0,081 | 0,117 | |
| Bronze, langspanend | < 850 N/mm² | E | 50 | 70 | 0,070 | 0,100 | 0,160 | 0,220 |
| 850-1200 N/mm² | E | 35 | 45 | 0,045 | 0,070 | 0,120 | 0,170 | |
| Graphit | T | 70 | 120 | 0,045 | 0,070 | 0,120 | 0,170 | |
| Legende | |
| E = Emulsion | 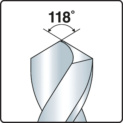 |
| T = Trocken | |
| vc = Schnittgeschwindigkeit [m/min] | |
| f = Vorschub [mm/U] | |
| Die angegebenen Schnittwertempfehlungen sind Richtwerte und müssen den jeweiligen Bedingungen angepasst werden. | |
| Schnittwerte für VHM-Bohrer beschichtet | |||||||
| Für Ø 9 - Ø 16 | |||||||
| Werkstoffbezeichnung | Zugfestigkeit | Kühlung | vc | f | |||
| von | bis | Ø 9 - 11,9 | Ø 12 - 15,9 | Ø 16 | |||
| Allgemeine Baustähle | < 500 N/mm² | E | 80 | 100 | 0,153 | 0,207 | 0,248 |
| 500-850 N/mm² | E | 80 | 100 | 0,153 | 0,207 | 0,248 | |
| Automatenstähle | < 850 N/mm² | E | 80 | 100 | 0,153 | 0,207 | 0,248 |
| 850-1000 N/mm² | E | 70 | 85 | 0,153 | 0,207 | 0,248 | |
| Unlegierte Vergütungsstähle | < 700 N/mm² | E | 80 | 100 | 0,153 | 0,207 | 0,248 |
| 700-850 N/mm² | E | 80 | 100 | 0,153 | 0,207 | 0,248 | |
| 850-1000 N/mm² | E | 70 | 85 | 0,135 | 0,180 | 0,216 | |
| Legierte Vergütungsstähle | 850-1000 N/mm² | E | 70 | 85 | 0,135 | 0,180 | 0,216 |
| 1000-1200 N/mm² | E | 65 | 80 | 0,135 | 0,180 | 0,216 | |
| Unlegierte Einsatzstähle | < 750 N/mm² | E | 80 | 100 | 0,135 | 0,180 | 0,216 |
| Legierte Einsatzstähle | < 1000 N/mm² | E | 70 | 85 | 0,135 | 0,180 | 0,216 |
| 1000-1200 N/mm² | E | 65 | 80 | 0,135 | 0,180 | 0,216 | |
| Nitrierstähle | < 1000 N/mm² | E | 70 | 85 | 0,126 | 0,162 | 0,194 |
| 1000-1200 N/mm² | E | 65 | 80 | 0,126 | 0,162 | 0,194 | |
| Werkzeugstähle | < 850 N/mm² | E | 70 | 85 | 0,126 | 0,162 | 0,194 |
| 850-1100 N/mm² | E | 65 | 80 | 0,126 | 0,162 | 0,194 | |
| 1100-1400 N/mm² | E | 40 | 50 | 0,126 | 0,162 | 0,194 | |
| Schnellarbeitsstähle | 850-1200 N/mm² | E | 40 | 50 | 0,126 | 0,162 | 0,194 |
| Verschleißfester Konstruktionsstahl | 1350 N/mm² | E | 40 | 50 | 0,135 | 0,180 | 0,216 |
| Federstähle | < 1200 N/mm² | E | 32.5 | 45.5 | 0,135 | 0,180 | 0,216 |
| Rostfreie Stähle, geschwefelt | < 700 N/mm² | E | 32.5 | 45.5 | 0,135 | 0,180 | 0,216 |
| Rostfreie Stähle, austenitisch | < 700 N/mm² | E | 32.5 | 45.5 | 0,135 | 0,180 | 0,216 |
| < 850 N/mm² | E | 27 | 37 | 0,135 | 0,180 | 0,216 | |
| Rostfreie Stähle, martensitisch | < 1100 N/mm² | E | 27 | 37 | 0,135 | 0,180 | 0,216 |
| Sonderlegierungen | < 1200 N/mm² | E | 17 | 27 | 0,135 | 0,180 | 0,216 |
| Gusseisen | < 180 HB | T/E | 84.5 | 100 | 0,135 | 0,180 | 0,216 |
| > 180 HB | T/E | 25 | 45 | 0,126 | 0,162 | 0,194 | |
| Kugelgraphit, Temperguss | > 180 HB | E | 200 | 300 | 0,153 | 0,207 | 0,248 |
| > 260 HB | E | 130 | 230 | 0,153 | 0,207 | 0,248 | |
| Titan, Titanlegierungen | < 850 N/mm² | E | 130 | 230 | 0,153 | 0,207 | 0,248 |
| Aluminium, Al-Legierungen | < 530 N/mm² | E | 200 | 300 | 0,153 | 0,207 | 0,248 |
| Aluminium, Al-Gusslegierungen < 10% Si | < 600 N/mm² | E | 130 | 230 | 0,153 | 0,207 | 0,248 |
| Aluminium, Al-Gusslegierungen > 10% Si | < 600 N/mm² | E | 130 | 230 | 0,153 | 0,207 | 0,248 |
| Magnesium, Mg-Legierungen | < 280 N/mm² | E | 130 | 230 | 0,153 | 0,207 | 0,248 |
| Kupfer, niedriglegiert | < 350 N/mm² | E | 130 | 230 | 0,153 | 0,207 | 0,248 |
| Messing, kurzspanend | < 600 N/mm² | T/E | 130 | 230 | 0,153 | 0,207 | 0,248 |
| Messing, langspanend | < 600 N/mm² | T/E | 120 | 180 | 0,144 | 0,189 | 0,227 |
| Bronze, kurzspanend | < 600 N/mm² | T/E | 120 | 180 | 0,144 | 0,189 | 0,227 |
| 650-850 N/mm² | T/E | 90 | 130 | 0,144 | 0,189 | 0,227 | |
| Bronze, langspanend | < 850 N/mm² | E | 50 | 70 | 0,280 | 0,350 | 0,000 |
| 850-1200 N/mm² | E | 35 | 45 | 0,210 | 0,240 | 0,000 | |
| Graphit | T | 70 | 120 | 0,210 | 0,240 | 0,000 | |
Zuletzt angesehen

Sechskantschraube mit Gewinde bis zum Kopf ISO 4017, Stahl 10.9, verzinkt, gelb chromatiert (A3C)

Spiralbohrer VHM, lang DIN 338

Stahlschublade OrgaAer
Spiralbohrer VHM, lang DIN 338

Kfz-Feinschleifscheibe Diamant
Spiralbohrer VHM, lang DIN 338

Putzhobel mit Doppeleisen

WÜRTH MODYF FLUO Warnschutz Latzhose Klasse 2
Spiralbohrer VHM, lang DIN 338

Partikelfilter P3 R für Atemschutzserie 175