


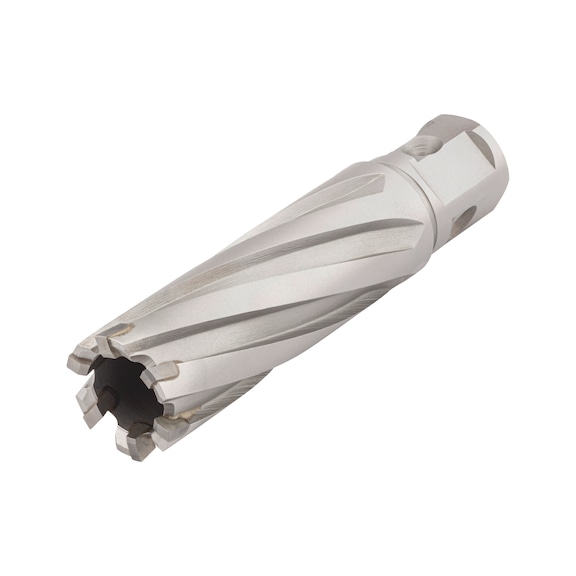


Karbidová jadrová vrtná korunka Multi Performance
KORUNKA-JADROVA-DO KOVU-TK-55MM-D24MM
Obj. č. 0630949240
EAN 4099618403156


Zaregistrujte sa s vaším IČO, aby ste videli ceny a mohli u nás nakupovať.
Až 3x dlhšia životnosť a výrazne nižšie riziko zlomenia v porovnaní s jadrovými vrtnými korunkami HSS
Až 2x vyššia rýchlosť rezania v porovnaní s jadrovými vrtnými korunkami HSS
Pohodlná práca bez chvenia s dlhou životnosťou
Vysoký výkon rezania s kužeľovým závitníkom, druhým závitníkom a tretím závitníkom (od priemeru 17 mm)
Stopka WelNit 2 v 1 (kombinácia stopky Weldon a Nitto Kohki) umožňuje všestranné použitie nástroja
- Dve upínacie plochy na stopke na spoľahlivé použitie na všetkých nástrojoch so stopkami Weldon
- Tri zárezy na stopke na spoľahlivé použitie so všetkými nástrojmi Nitto Kohki
Nie je potrebné predvŕtanie, netvoria sa ostriny
Eliminuje potrebu predbežného a následného opracovania
Optimálne odstraňovanie ostrín
Kužeľová špirála
Ideálne na vŕtanie v žiaruvzdorných a vysokopevnostných oceliach s pevnosťou do 1400 N/mm², ako aj v ťažko obrábateľných materiáloch (napr. Hardox, Inconel, Nimonic, Hastelloy, titán), železničných koľajniciach a všetkých vysokoakostných oceliach.
Obal výrobku vyrobený zo 100 % PCR (recyklovaný plast z komunálneho odpadu), 100 % recyklovateľný
- Vyrážacie kolíky závesov nie sú súčasťou dodávky. Vyrážací kolík s číslom položky 0630940001 je vhodný pre jadrové vrtné korunky s priemerom < 18 mm. Vyrážací kolík s číslom položky 0630940002 je vhodný pre jadrové vrtné korunky s priemerom ≥ 18 mm.
- Jadrové vrtné korunky sú vybavené iba vysoko kvalitnými karbidovými zubami Sandvik
- Narozdiel od špirálových vrtákov obrába jadrová vŕtacia korunka iba tenký prstenec materiálu, nie celý priemer otvoru. Vyvŕtané jadro sa vytlačí vyrážacím kolíkom prostredníctvom sily pružiny. Jadrové vrtné korunky preto umožňujú oveľa kratší čas vŕtania a oveľa nižšie nároky na energiu v porovnaní so špirálovými vrtákmi.
- Dostatočné nepretržité chladenie počas celého procesu vŕtania významne predlžuje prevádzkovú životnosť jadrovej vŕtacej korunky. Nepoužívajte v suchom stave
- Používajte vhodné ochranné prostriedky, ako je napr. ochrana zraku, prostriedky na ochranu sluchu a ochranné rukavice
- Odložte si voľné oblečenie alebo šperky, ktoré by sa mohli zachytiť v pohyblivých dieloch
- Pred použitím sa uistite o sústrednosti a správnej upínacej funkcii upínania nástroja
Hárky údajov(X)

- Na mobilných magnetických alebo stacionárnych stojanových vŕtačkách na vytváranie veľkých otvorov v oceľových konštrukciách. Jadrové vrtné korunky sa nesmú používať s ručnými nástrojmi!
- Použitie na magnetických vŕtačkách Fein s držiakom QuickIn je možné s adaptérom
- Použitie na stacionárnych vŕtačkách s držiakom Morseho kužeľa je možné pomocou vhodného držiaka tŕňa
- Vyrážací kolík zasuňte do jadrovej vrtnej korunky. Upozornenie: Nikdy nepoužívajte bez vyrážacieho kolíka!
- Jadrovú vrtnú korunku zatlačte do držiaka tŕňa vŕtačky a pevne zaskrutkujte skrutky s vnútorným šesťhranom
- Keď sa používajú rýchloupínacie držiaky, jadrová vrtná korunka sa automaticky zablokuje. Uistite sa, že je jadrová vrtná korunka správne umiestnená v držiaku
- Bočné namáhanie vrtáka počas používania môže viesť k zlomeniu nástroja
- Vŕtačku upevnite do správnej polohy na vŕtanie. Uistite sa, že je vŕtačka stabilne umiestnená
- V prípade potreby pred vŕtaním zaistite vŕtačku pomocou bezpečnostného popruhu, najmä pri použití na zvislých povrchoch a pri prácach nad úrovňou hlavy
- Dávajte pozor na rýchlostný režim a používajte chladiacu kvapalinu
- Začnite opatrne vŕtať pomalým posúvaním (nie je potrebné stredové dierovanie ani predvŕtanie). Nikdy neudierajte reznou hlavou o obrábaný diel
- Uistite sa, že rýchlosť posúvania zostáva stabilná a rovnomerná počas celého procesu vŕtania. Príliš nízka alebo vysoká rýchlosť posúvania môže viesť k poškodeniu jadrovej vrtnej korunky.
- Vrták zasúvajte viackrát a po každom zasunutí triesky odstráňte, aby ste sa vyhli vytváraniu dlhých triesok pri rezaní hlbokých otvorov.
- Po vyvŕtaní každého otvoru odstráňte triesky a vyvŕtané jadro. Nebezpečenstvo poranenia: Triesky a vyvŕtané jadro môžu byť veľmi horúce a ostré!
Kvalita | ZEBRA-Premium |
Hĺbka rezu | 55 mm |
Priemer | 24 mm |
Dĺžka | 89 mm |
Materiály určené na spracovanie | Oceľ, Liatina, Ušľachtilá oceľ, Hliník, Hardox |
Tvar drieku | WelNit |
Povrch | Bez povrchovej úpravy |
Rezný materiál | Spekaný karbid |
Životnosť (bodový systém) | 4 zo 4 bodov |
Rýchlosť vŕtania (bodový systém) | 4 zo 4 bodov |
Kvalita otvoru (bodový systém) | 4 zo 4 bodov |
Univerzálnosť (bodový systém) | 4 zo 4 bodov |
Správanie pri vŕtaní (bodový systém) | 4 zo 4 bodov |
| Rezacie hodnoty | |||||||
| Pre priemer 12,0 – 20,0 | |||||||
| Označenie materiálu | Pevnosť v ťahu | Posun (mm/ot.) | od priemeru 12,0 | od priemeru 16,0 | od priemeru 20,0 | ||
| vc | od | do | n | n | n | ||
| Ocele | |||||||
| Všeobecné konštrukčné ocele | ≤ 500 N/mm² | 40 | 0,08 | 0,13 | 1061 | 796 | 637 |
| Nelegované kalené ocele | ≤ 750 N/mm² | 37 | 0,08 | 0,13 | 981 | 736 | 589 |
| Nelegované kalené ocele, nízkolegované kalené ocele | ≤ 900 N/mm² | 35 | 0,05 | 0,1 | 928 | 696 | 557 |
| Nízkolegované kalené ocele, nitridované ocele | ≤ 1200 N/mm² | 30 | 0,05 | 0,1 | 796 | 597 | 477 |
| Legované kalené ocele, nitridované ocele, nástrojové ocele, vysokorýchlostné ocele | ≤ 1400 N/mm² | 25 | 0,05 | 0,1 | 663 | 497 | 398 |
| Odlievané kovy | |||||||
| Liatina | ≤ 350 HB | 38 | 0,07 | 0,12 | 1008 | 756 | 605 |
| Nodulárny grafit, tvárne železo, tvrdená liatina | ≤ 350 HB | 38 | 0,07 | 0,12 | 1008 | 756 | 605 |
| Vysokoakostné ocele | |||||||
| Nehrdzavejúce ocele | ≤ 850 N/mm² | 20 | 0,05 | 0,1 | 531 | 398 | 318 |
| Nehrdzavejúce ocele | > 850 N/mm² | 20 | 0,05 | 0,1 | 531 | 398 | 318 |
| Špeciálne zliatiny | |||||||
| Titán a titánové zliatiny | ≤ 1200 N/mm² | 20 | 0,05 | 0,1 | 531 | 398 | 318 |
| Zliatiny na báze niklu | ≤ 1400 N/mm² | 18 | 0,05 | 0,1 | 477 | 358 | 286 |
| Superzliatiny (napr. Inconel, Nimonic, Hastelloy) | ≤ 1400 N/mm² | 18 | 0,05 | 0,1 | 477 | 358 | 286 |
| Tvrdé materiály | |||||||
| Hardox | ≤ 1250 N/mm² | 18 | 0,05 | 0,1 | 477 | 358 | 286 |
| Hardox | ≤ 1550 N/mm² | 18 | 0,05 | 0,1 | 477 | 358 | 286 |
| Pružinové ocele | ≤ 1400 N/mm² | 18 | 0,05 | 0,1 | 477 | 358 | 286 |
| Železničné koľajnice | 18 | 0,05 | 0,1 | 477 | 358 | 286 | |
| Neželezné kovy | |||||||
| Hliník s krátkou trieskou | ≤ 500 N/mm² | 90 | 0,1 | 0,15 | 2387 | 1790 | 1432 |
| Hliník s dlhou trieskou | ≤ 500 N/mm² | 90 | 0,1 | 0,15 | 2387 | 1790 | 1432 |
| Hliníkové zliatiny | ≤ 450 N/mm² | 90 | 0,1 | 0,15 | 2387 | 1790 | 1432 |
| Kované hliníkové zliatiny | ≤ 400 N/mm² | 90 | 0,1 | 0,15 | 2387 | 1790 | 1432 |
| Hliníkové zliatiny ≤ 10 % Si | ≤ 600 N/mm² | 90 | 0,1 | 0,15 | 2387 | 1790 | 1432 |
| Hliníkové zliatiny >10 % Si | ≤ 600 N/mm² | 90 | 0,1 | 0,15 | 2387 | 1790 | 1432 |
| Zliatiny horčíka | ≤ 400 N/mm² | 90 | 0,1 | 0,15 | 2387 | 1790 | 1432 |
| Nízkolegovaná meď | ≤ 400 N/mm² | 35 | 0,08 | 0,13 | 928 | 696 | 557 |
| Mosadz s krátkou trieskou | ≤ 850 N/mm² | 35 | 0,08 | 0,13 | 928 | 696 | 557 |
| Mosadz s dlhou trieskou | ≤ 850 N/mm² | 35 | 0,08 | 0,13 | 928 | 696 | 557 |
| Bronz s krátkou trieskou | ≤ 850 N/mm² | 35 | 0,08 | 0,13 | 928 | 696 | 557 |
| Bronz s dlhou trieskou | ≤ 1200 N/mm² | 35 | 0,08 | 0,13 | 928 | 696 | 557 |
| Kľúč |
| vc = rezná rýchlosť [m/min] |
| n = rýchlosť otáčania [ot./min] |
| Navrhované hodnoty rezania sú referenčné hodnoty a je potrebné ich prispôsobiť na základe príslušných podmienok. |
| Rezacie hodnoty | |||||||
| Pre priemer 36,0 – 50,0 | |||||||
| Označenie materiálu | Pevnosť v ťahu | Posun (mm/ot.) | od priemeru 36,0 | od priemeru 40,0 | od priemeru 50,0 | ||
| vc | od | do | n | n | n | ||
| Ocele | |||||||
| Všeobecné konštrukčné ocele | ≤ 500 N/mm² | 40 | 0,08 | 0,13 | 354 | 318 | 255 |
| Nelegované kalené ocele | ≤ 750 N/mm² | 37 | 0,08 | 0,13 | 327 | 294 | 236 |
| Nelegované kalené ocele, nízkolegované kalené ocele | ≤ 900 N/mm² | 35 | 0,05 | 0,1 | 309 | 279 | 223 |
| Nízkolegované kalené ocele, nitridované ocele | ≤ 1200 N/mm² | 30 | 0,05 | 0,1 | 265 | 239 | 191 |
| Legované kalené ocele, nitridované ocele, nástrojové ocele, vysokorýchlostné ocele | ≤ 1400 N/mm² | 25 | 0,05 | 0,1 | 221 | 199 | 159 |
| Odlievané kovy | |||||||
| Liatina | ≤ 350 HB | 38 | 0,07 | 0,12 | 336 | 302 | 242 |
| Nodulárny grafit, tvárne železo, tvrdená liatina | ≤ 350 HB | 38 | 0,07 | 0,12 | 336 | 302 | 242 |
| Vysokoakostné ocele | |||||||
| Nehrdzavejúce ocele | ≤ 850 N/mm² | 20 | 0,05 | 0,1 | 177 | 159 | 127 |
| Nehrdzavejúce ocele | > 850 N/mm² | 20 | 0,05 | 0,1 | 177 | 159 | 127 |
| Špeciálne zliatiny | |||||||
| Titán a titánové zliatiny | ≤ 1200 N/mm² | 20 | 0,05 | 0,1 | 177 | 159 | 127 |
| Zliatiny na báze niklu | ≤ 1400 N/mm² | 18 | 0,05 | 0,1 | 159 | 143 | 115 |
| Superzliatiny (napr. Inconel, Nimonic, Hastelloy) | ≤ 1400 N/mm² | 18 | 0,05 | 0,1 | 159 | 143 | 115 |
| Tvrdé materiály | |||||||
| Hardox | ≤ 1250 N/mm² | 18 | 0,05 | 0,1 | 159 | 143 | 115 |
| Hardox | ≤ 1550 N/mm² | 18 | 0,05 | 0,1 | 159 | 143 | 115 |
| Pružinové ocele | ≤ 1400 N/mm² | 18 | 0,05 | 0,1 | 159 | 143 | 115 |
| Železničné koľajnice | 18 | 0,05 | 0,1 | 159 | 143 | 115 | |
| Neželezné kovy | |||||||
| Hliník s krátkou trieskou | ≤ 500 N/mm² | 90 | 0,1 | 0,15 | 796 | 716 | 573 |
| Hliník s dlhou trieskou | ≤ 500 N/mm² | 90 | 0,1 | 0,15 | 796 | 716 | 573 |
| Hliníkové zliatiny | ≤ 450 N/mm² | 90 | 0,1 | 0,15 | 796 | 716 | 573 |
| Kované hliníkové zliatiny | ≤ 400 N/mm² | 90 | 0,1 | 0,15 | 796 | 716 | 573 |
| Hliníkové zliatiny ≤ 10 % Si | ≤ 600 N/mm² | 90 | 0,1 | 0,15 | 796 | 716 | 573 |
| Hliníkové zliatiny >10 % Si | ≤ 600 N/mm² | 90 | 0,1 | 0,15 | 796 | 716 | 573 |
| Zliatiny horčíka | ≤ 400 N/mm² | 90 | 0,1 | 0,15 | 796 | 716 | 573 |
| Nízkolegovaná meď | ≤ 400 N/mm² | 35 | 0,08 | 0,13 | 309 | 279 | 223 |
| Mosadz s krátkou trieskou | ≤ 850 N/mm² | 35 | 0,08 | 0,13 | 309 | 279 | 223 |
| Mosadz s dlhou trieskou | ≤ 850 N/mm² | 35 | 0,08 | 0,13 | 309 | 279 | 223 |
| Bronz s krátkou trieskou | ≤ 850 N/mm² | 35 | 0,08 | 0,13 | 309 | 279 | 223 |
| Bronz s dlhou trieskou | ≤ 1200 N/mm² | 35 | 0,08 | 0,13 | 309 | 279 | 223 |
| Rezacie hodnoty | |||||||
| Pre priemer 24,0 – 32,0 | |||||||
| Označenie materiálu | Pevnosť v ťahu | Posun (mm/ot.) | od priemeru 24,0 | od priemeru 28,0 | od priemeru 32,0 | ||
| vc | od | do | n | n | n | ||
| Ocele | |||||||
| Všeobecné konštrukčné ocele | ≤ 500 N/mm² | 40 | 0,08 | 0,13 | 531 | 455 | 398 |
| Nelegované kalené ocele | ≤ 750 N/mm² | 37 | 0,08 | 0,13 | 491 | 421 | 368 |
| Nelegované kalené ocele, nízkolegované kalené ocele | ≤ 900 N/mm² | 35 | 0,05 | 0,1 | 464 | 398 | 348 |
| Nízkolegované kalené ocele, nitridované ocele | ≤ 1200 N/mm² | 30 | 0,05 | 0,1 | 398 | 341 | 298 |
| Legované kalené ocele, nitridované ocele, nástrojové ocele, vysokorýchlostné ocele | ≤ 1400 N/mm² | 25 | 0,05 | 0,1 | 332 | 284 | 249 |
| Odlievané kovy | |||||||
| Liatina | ≤ 350 HB | 38 | 0,07 | 0,12 | 504 | 432 | 378 |
| Nodulárny grafit, tvárne železo, tvrdená liatina | ≤ 350 HB | 38 | 0,07 | 0,12 | 504 | 432 | 378 |
| Vysokoakostné ocele | |||||||
| Nehrdzavejúce ocele | ≤ 850 N/mm² | 20 | 0,05 | 0,1 | 265 | 227 | 199 |
| Nehrdzavejúce ocele | > 850 N/mm² | 20 | 0,05 | 0,1 | 265 | 227 | 199 |
| Špeciálne zliatiny | |||||||
| Titán a titánové zliatiny | ≤ 1200 N/mm² | 20 | 0,05 | 0,1 | 265 | 227 | 199 |
| Zliatiny na báze niklu | ≤ 1400 N/mm² | 18 | 0,05 | 0,1 | 239 | 205 | 179 |
| Superzliatiny (napr. Inconel, Nimonic, Hastelloy) | ≤ 1400 N/mm² | 18 | 0,05 | 0,1 | 239 | 205 | 179 |
| Tvrdé materiály | |||||||
| Hardox | ≤ 1250 N/mm² | 18 | 0,05 | 0,1 | 239 | 205 | 179 |
| Hardox | ≤ 1550 N/mm² | 18 | 0,05 | 0,1 | 239 | 205 | 179 |
| Pružinové ocele | ≤ 1400 N/mm² | 18 | 0,05 | 0,1 | 239 | 205 | 179 |
| Železničné koľajnice | 18 | 0,05 | 0,1 | 239 | 205 | 179 | |
| Neželezné kovy | |||||||
| Hliník s krátkou trieskou | ≤ 500 N/mm² | 90 | 0,1 | 0,15 | 1194 | 1023 | 895 |
| Hliník s dlhou trieskou | ≤ 500 N/mm² | 90 | 0,1 | 0,15 | 1194 | 1023 | 895 |
| Hliníkové zliatiny | ≤ 450 N/mm² | 90 | 0,1 | 0,15 | 1194 | 1023 | 895 |
| Kované hliníkové zliatiny | ≤ 400 N/mm² | 90 | 0,1 | 0,15 | 1194 | 1023 | 895 |
| Hliníkové zliatiny ≤ 10 % Si | ≤ 600 N/mm² | 90 | 0,1 | 0,15 | 1194 | 1023 | 895 |
| Hliníkové zliatiny >10 % Si | ≤ 600 N/mm² | 90 | 0,1 | 0,15 | 1194 | 1023 | 895 |
| Zliatiny horčíka | ≤ 400 N/mm² | 90 | 0,1 | 0,15 | 1194 | 1023 | 895 |
| Nízkolegovaná meď | ≤ 400 N/mm² | 35 | 0,08 | 0,13 | 464 | 398 | 348 |
| Mosadz s krátkou trieskou | ≤ 850 N/mm² | 35 | 0,08 | 0,13 | 464 | 398 | 348 |
| Mosadz s dlhou trieskou | ≤ 850 N/mm² | 35 | 0,08 | 0,13 | 464 | 398 | 348 |
| Bronz s krátkou trieskou | ≤ 850 N/mm² | 35 | 0,08 | 0,13 | 464 | 398 | 348 |
| Bronz s dlhou trieskou | ≤ 1200 N/mm² | 35 | 0,08 | 0,13 | 464 | 398 | 348 |
Vybrať hodnotu farby RAL
UPOZORNENIE: Zobrazenie farby na obrazovke sa líši od skutočného farebného odtieňa!
Naposledy pozreté

Viacúčelový mazací tuk III III

Šesťhranná skrutka so stopkou ISO 4014, oceľ 8.8 zinkovo-niklová povrchová úprava, strieborná (ZNSHR)

Šesťhranná matica s upínacím dielom (celokovová) ISO 7042, oceľ 10 s lamelovým pozinkovaním (ZFSHL)

Skrutka s vnútorným šesťhranom a valcovou hlavou ISO 4762/DIN 912, oceľ 10.9, bez povrchovej úpravy

Nástrčný kľúč 3/8" metrický, šesťhranný, krátky

Skrutka s vnútorným šesťhranom a valcovou hlavou ISO 4762/DIN 912, oceľ 10.9, pozinkovaná, modrá pasivovaná (A2K)

Upínací kolík/upínacie puzdro, drážkované, na vysoké zaťaženia ISO 8752 A2 nehrdzavejúca oceľ

Závitový kolík s vnútorným šesťhranom a s čapom ISO 4028, A2 nehrdzavejúca oceľ, 21H, bez povrchovej úpravy

Závitový kolík s vnútorným šesťhranom a s čapom ISO 4028, oceľ, 45H, bez povrchovej úpravy

Skrutka so zápustnou hlavou s hrotom a maticou DIN 604, modrá pasivovaná pozinkovaná oceľ 4,6 (A2K)