


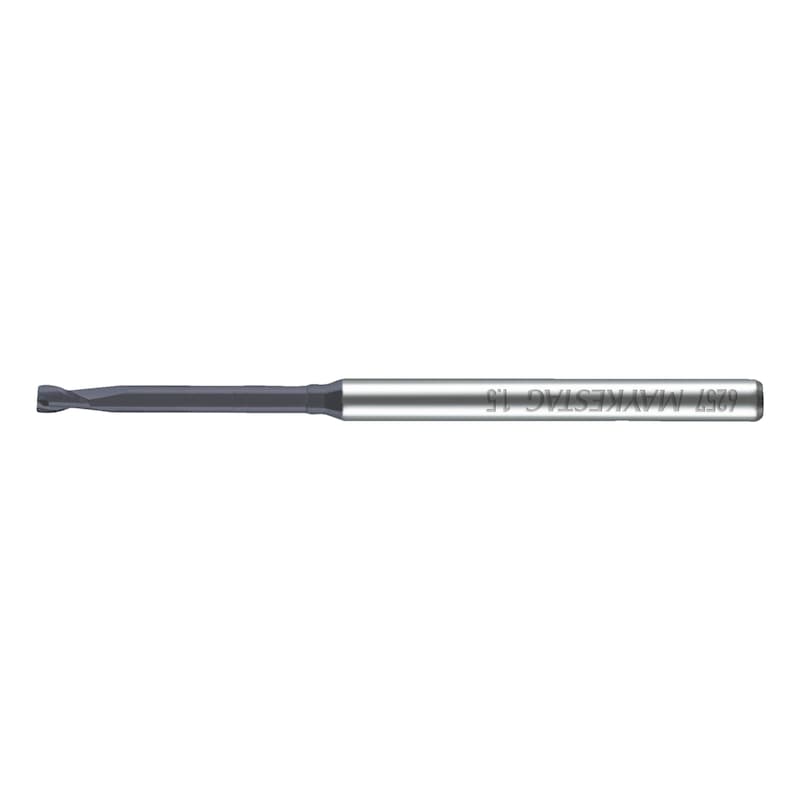

SC mini cutter, twin blade
CTR-SC-HSC-MINI-WN-S-TN-D1,8MM
Art.-no. 5443301472
EAN 4055375891780


Register now and access more than 125,000 products
Datasheets(X)

 | |
Product code | 6257 |
Material to be processed | Steel, Stainless steel, Hard and tough material, Aluminium |
Shank style | Cylindrical DIN 6535-HA |
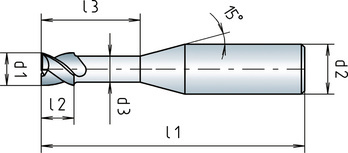
Diameter (d1) | 1.8 mm |
Shank diameter (d2) | 3 mm |
Clearance diameter (d3) | 1.75 mm |
Length (l1) | 50 mm |
Cutting edge length (l2) | 2.7 mm |
Clearance length (l3) | 20 mm |
Standards | CS |
Cutting material | SC |
Surface | TiAlN |
Coolant supply | External |
Twist angle | 30° |
Number of cutting edges (Z) | 2 PCS |
Tolerance of cutting edge diameter | h10 |
Tolerance of shank diameter | h6 |
Material of sub-group | Alloyed tempering steels < 1000 N/mm², Nitriding steels < 1300 N/mm², Stainless steels < 850 N/mm², Steels > 45 HRC, Aluminium |
| Legend | ||
| E = emulsion | 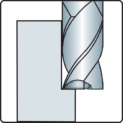 | ae = 0.1xd1 |
| vc = cutting speed [m/min] | ||
| fz = feed per tooth [mm/t] | ap = 1.5xd1 | |
| ae = cutting thickness (radial) | ||
| ap = cutting thickness (axial) | ||
| The suggested cutting values are reference values and must be adapted to the respective conditions. | ||
| Cutting values for finishing contour | ||||||
| For dia. 0.4-3 | ||||||
| Material designation | Tensile strength | Cooling | vc | fz | ||
| Dia. 0.4-1 | Dia. 1-1.9 | Dia. 2-3 | ||||
| Carbon steels | 850-1000 N/mm² | E | 140 | 0,002 | 0,005 | 0,009 |
| Unalloyed heat-treated steels | 850-1000 N/mm² | E | 140 | 0,002 | 0,005 | 0,009 |
| Alloyed heat-treated steels | 850-1000 N/mm² | E | 120 | 0,002 | 0,005 | 0,009 |
| 1000-1200 N/mm² | E | 95 | 0,002 | 0,004 | 0,008 | |
| Alloyed case-hardening steels | 1000-1200 N/mm² | E | 95 | 0,002 | 0,004 | 0,008 |
| Nitriding steels | 1000-1200 N/mm² | E | 95 | 0,002 | 0,004 | 0,008 |
| Tool steels | 850-1100 N/mm² | E | 95 | 0,002 | 0,004 | 0,008 |
| 1100-1400 N/mm² | E | 85 | 0,002 | 0,004 | 0,008 | |
| High-speed steels | 850-1200 N/mm² | E | 80 | 0,002 | 0,004 | 0,008 |
| Hardened steels | 48-55 HRC | - | 65 | 0,002 | 0,004 | 0,008 |
| Wear-resistant constructional steel | 1350 N/mm² | E | 50 | 0,002 | 0,003 | 0,006 |
| 1800 N/mm² | E | 50 | 0,002 | 0,003 | 0,006 | |
| Spring steels | < 1200 N/mm² | E | 85 | 0,002 | 0,004 | 0,008 |
| Stainless steels, sulphurated | < 700 N/mm² | E | 110 | 0,002 | 0,005 | 0,009 |
| Stainless steels, austenitic | < 700 N/mm² | E | 110 | 0,002 | 0,005 | 0,009 |
| < 850 N/mm² | E | 90 | 0,002 | 0,004 | 0,008 | |
| Aluminium, aluminium alloys | < 530 N/mm² | E | 800 | 0,002 | 0,005 | 0,010 |
| Aluminium, cast aluminium alloys < 10 % Si | < 600 N/mm² | E | 600 | 0,002 | 0,005 | 0,010 |
| Aluminium, cast aluminium alloys > 10 % Si | < 600 N/mm² | E | 400 | 0,002 | 0,005 | 0,010 |
| Legend | ||
| E = emulsion | | ae = 0.5xd1 |
| vc = cutting speed [m/min] | ||
| fz = feed per tooth [mm/t] | ap = 1xd1 | |
| ae = cutting thickness (radial) | ||
| ap = cutting thickness (axial) | ||
| The suggested cutting values are reference values and must be adapted to the respective conditions. | ||
| Cutting values for roughing contour | ||||||
| For dia. 0.4-3 | ||||||
| Material designation | Tensile strength | Cooling | vc | fz | ||
| Dia. 0.4-1 | Dia. 1-1.9 | Dia. 2-3 | ||||
| Carbon steels | 850-1000 N/mm² | E | 100 | 0,001 | 0,003 | 0,005 |
| Unalloyed heat-treated steels | 850-1000 N/mm² | E | 100 | 0,001 | 0,003 | 0,005 |
| Alloyed heat-treated steels | 850-1000 N/mm² | E | 85 | 0,001 | 0,003 | 0,005 |
| 1000-1200 N/mm² | E | 70 | 0,001 | 0,002 | 0,004 | |
| Alloyed case-hardening steels | < 1000 N/mm² | E | 85 | 0,001 | 0,003 | 0,005 |
| 1000-1200 N/mm² | E | 70 | 0,001 | 0,002 | 0,004 | |
| Nitriding steels | < 1000 N/mm² | E | 85 | 0,001 | 0,003 | 0,005 |
| 1000-1200 N/mm² | E | 70 | 0,001 | 0,002 | 0,004 | |
| Tool steels | 850-1100 N/mm² | E | 70 | 0,001 | 0,002 | 0,004 |
| 1100-1400 N/mm² | E | 60 | 0,001 | 0,002 | 0,004 | |
| High-speed steels | 850-1200 N/mm² | E | 60 | 0,001 | 0,002 | 0,004 |
| Wear-resistant constructional steel | 1350 N/mm² | E | 50 | 0,001 | 0,003 | 0,006 |
| 1800 N/mm² | E | 45 | 0,001 | 0,003 | 0,006 | |
| Spring steels | < 1200 N/mm² | E | 70 | 0,001 | 0,002 | 0,004 |
| Stainless steels, sulphurated | < 700 N/mm² | E | 90 | 0,001 | 0,003 | 0,006 |
| Stainless steels, austenitic | < 700 N/mm² | E | 85 | 0,001 | 0,003 | 0,006 |
| < 850 N/mm² | E | 85 | 0,001 | 0,002 | 0,004 | |
| Special alloys | < 1200 N/mm² | E | 45 | 0,001 | 0,003 | 0,006 |
| Aluminium, aluminium alloys | < 530 N/mm² | E | 350 | 0,002 | 0,004 | 0,007 |
| Aluminium, cast aluminium alloys < 10 % Si | < 600 N/mm² | E | 300 | 0,002 | 0,004 | 0,007 |
| Aluminium, cast aluminium alloys > 10 % Si | < 600 N/mm131 | E | 220 | 0,002 | 0,004 | 0,007 |
| Magnesium, magnesium alloys | < 280 N/mm² | E | 350 | 0,002 | 0,004 | 0,007 |
| Graphite | - | 130 | 0,002 | 0,004 | 0,007 | |
Last viewed

Clamping jaw for Renault and Nissan left-twisted springs

Transport module with wheels

Clamping plate V for MacPherson spring strut compressor

Silent bearing tool kit 13 pieces

Roofer's hammer with magnetic nail holder

Replacement seal set For pressure sprayer

Application nozzle can be rotated 360°

Hexagonal bolt with flange DIN 6921, yellow chromate zinc plated 8.8 steel (A2C)

Flat jet nozzle for sprayable seam sealant

Guide sleeve for gasket seat cleaning brush